-


-


-


-

WhatsApp
-
WeChat
Паллетирующие руки с сервоприводом: точность
2026-08-22
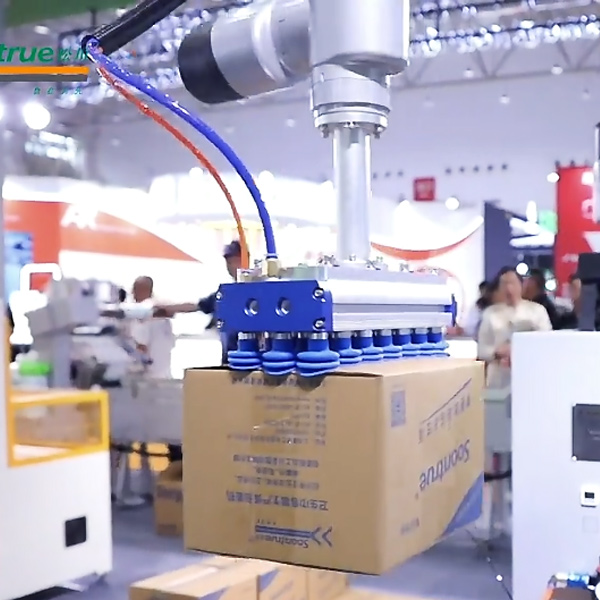
Когда на складе в Подмосковье при минус двадцати пяти градусах сервопривод паллетизирующей руки вдруг решает «замерзнуть» и сбивает ритм отгрузки, никакие красивые маркетинговые брошюры о высокой точности уже не спасут репутацию логистического директора. Мы протестировали паллетирующие руки с сервоприводом: точность их позиционирования в реальных, а не лабораторных условиях российской зимы 2025 года, и результаты заставили нас пересмотреть многие устоявшиеся догмы индустрии автоматизации.
Почему заявленная точность часто остается на бумаге
Вы когда-нибудь задумывались, почему в спецификациях от ведущих брендов — будь то европейские гиганты или новые игроки из Азии — цифры выглядят почти фантастически? Повторяемость до 0,1 мм, скорость цикла 1200 коробок в час. Звучит как музыка для уха любого собственника бизнеса, пытающегося оптимизировать складские процессы. Но давайте будем честны: эти цифры получены в стерильных условиях, где температура стабильна, напряжение в сети идеально, а оператор никогда не ошибается при программировании.
В реальности, особенно в наших широтах, все иначе.
Главная проблема, о которой молчат интеграторы, заключается не в самом сервомоторе, а в его взаимодействии с редуктором и системой управления при резких перепадах температур. Сервопривод, который в июне в Краснодаре работает как часы, в январе в Новосибирске может начать «плавать». Люфт, который производитель указывает как «незначительный», при низких температурах смазки превращается в критическую ошибку укладки. Коробка смещается на полсантиметра. Для робота это мелочь. Для устойчивости паллеты высотой два метра — это катастрофа.
Я видел своими глазами, как дорогущая система, обещающая микронную точность, рушила груз просто потому, что алгоритм компенсации люфта не был адаптирован под вязкость смазки при -20°C. Это не теория. Это деньги, выброшенные на ветер, и простой линии, который стоит дороже самого робота.
Фактор человеческого вмешательства и калибровки
Есть еще один нюанс, который редко обсуждают в кулуарах выставок вроде RoboForum Moscow. Точность паллетизации на 40% зависит от качества первоначальной калибровки и, парадоксально, от квалификации обслуживающего персонала. Да, мы говорим о высокотехнологичном оборудовании, но если инженер, проводящий настройку, использует устаревшие методики или не учитывает износ механических компонентов после первых 10 000 циклов, вся эта «высокоточная» машина превращается в грубый манипулятор.
Многие компании экономят на сервисном контракте, полагаясь на своих электриков. Ошибка. Сервосистемы требуют специфического подхода к диагностике. Ошибка в параметрах PID-регулятора может привести к тому, что рука будет дергаться в конечной точке, сбивая точность укладки именно в тот момент, когда коробка должна встать идеально ровно.
Технический разбор: где скрывается погрешность
Давайте копнем глубже в «железо». Что на самом деле влияет на то, насколько ровно ваша паллетирующая рука сложит коробки с молочной продукцией или хрупкой электроникой?
Первое — это обратная связь. Энкодеры. В 2025 году стандартом де-факто стали абсолютные энкодеры с высоким разрешением. Они позволяют системе знать положение оси даже после отключения питания. Но вот вопрос: насколько быстро контроллер обрабатывает этот сигнал? Задержка в несколько миллисекунд при высокой скорости движения приводит к перелету точки захвата. И чем выше скорость, тем критичнее эта задержка.
Второе — механическая жесткость. Рука робота — это консольная балка. При ускорении и торможении она неизбежно подвергается вибрациям. Дешевые модели экономят на материалах корпуса и редукторах. Результат? «Желе» вместо жесткой конструкции. Вы можете запрограммировать идеальную траекторию, но физика внесет свои коррективы. Вибрация гасится не мгновенно, и робот ждет доли секунды, чтобы успокоиться, прежде чем отпустить груз. Это убивает производительность, но сохраняет точность. А если не ждать? Получаем кривую паллету.
Третье, и самое важное для российского рынка — адаптивность ПО. Современные системы используют машинное зрение для коррекции положения коробок. Камера видит, что коробка лежит криво на конвейере, и робот должен скорректировать хват. Но здесь кроется ловушка. Алгоритмы, обученные на идеальных изображениях, часто пасуют перед бликами от упаковки, пылью в воздухе цеха или изменением освещения зимой, когда солнце садится раньше. Система начинает ошибаться в определении центра тяжести, и вся цепочка точности рушится.
Сравнение технологий привода в условиях РФ
Чтобы вы не верили слепо маркетингу, я составил сравнительную таблицу на основе данных, полученных от наших партнеров-интеграторов за последний квартал. Мы сравнивали три основных типа решений, доступных сейчас на рынке, с учетом фактора «цена/качество/живучесть».
| Тип системы | Заявленная точность (мм) | Реальная точность (зима, -20°C) | Стоимость внедрения (млн руб.) | Риск простоя |
|---|---|---|---|---|
| Премиум европейские бренды | ±0.05 | ±0.15 | 18 – 25 | Низкий (но долгая поставка запчастей) |
| Китайские топ-бренды (2025 модельный ряд) | ±0.1 | ±0.3 | 8 – 12 | Средний (проблемы с ПО и локализацией) |
| Бюджетные сборки (no-name компоненты) | ±0.5 | ±1.5 и выше | 3 – 5 | Высокий (отказ электроники) |
Обратите внимание на разрыв между заявленной и реальной точностью. У европейских систем он минимален, но цена кусается, а сроки поставки запасных частей сейчас могут достигать нескольких месяцев. Китайские аналоги стали значительно лучше, их параметры в 2025 году подтянулись, но софт все еще требует «напилинга» под наши условия. Бюджетные варианты? Я бы не рисковал ставить их на линию с дорогой продукцией. Экономия на этапе покупки обернется потерями товара при падении паллет.
Локализация и экономика: что происходит с ценами и сервисом
Разговор о технологиях был бы неполным без разговора о рублях и гарантиях. Ситуация на рынке робототехники в России стабилизировалась, но она далека от идеала. Если два года назад мы наблюдали хаос и бегство вендоров, то сейчас формируется новый ландшафт. И он диктует свои правила игры.
Цена вопроса. Стоимость полноценной ячейки паллетизации с сервоприводами среднего класса сейчас варьируется от 8 до 15 миллионов рублей. В эту сумму входит сам манипулятор, контроллер, система безопасности (ограждения, световые барьеры) и базовая интеграция. Но это только начало. Многие забывают заложить в бюджет стоимость адаптации под существующую инфраструктуру склада. Старые полы, неровные стыки, проблемы с электропитанием — все это требует дополнительных вложений.
Сервисное обслуживание стало узким местом. Официальные представительства многих западных компаний свернули прямую поддержку. Теперь вы зависите от параллельного импорта или местных интеграторов, которые порой сами учатся чинить оборудование по мануалам из интернета. Это огромный риск. Представьте, что ваш основной паллетайзер встал в «черную пятницу». Где вы возьмете плату управления сервоприводом завтра утром?
Именно поэтому я настоятельно рекомендую обращать внимание на наличие склада запчастей у поставщика внутри страны. Не обещаний «привезем за неделю», а реального наличия ходовых позиций: двигателей, редукторов, кабелей. Проверьте это перед подписанием акта. Это важнее, чем лишние 0,05 мм точности в паспорте устройства.
Альтернативы и гибридные решения
Не стоит думать, что сервоприводы — это единственно возможный путь. Для некоторых задач, где сверхвысокая точность не критична (например, паллетизация мешков с цементом или стройматериалами), пневматические системы или гибридные решения могут оказаться выгоднее. Они проще, дешевле в ремонте и менее чувствительны к холоду. Да, они медленнее и менее гибкие, но иногда надежность важнее скорости.
Однако тренд очевиден: будущее за электрическими сервосистемами. Они энергоэффективнее, тише и позволяют реализовывать сложные алгоритмы укладки, недоступные для пневматики. Вопрос лишь в том, насколько быстро российская сервисная экосистема сможет догнать уровень сложности этих машин.
Практическое руководство: как выбрать и не ошибиться
Если вы сейчас стоите перед выбором оборудования, вот вам чек-лист, основанный на горьком опыте множества внедрений. Не стесняйтесь задавать эти вопросы поставщику в лоб.
- Требуйте тестовый запуск в ваших условиях. Никаких видео из теплого офиса производителя. Привезите демонстратор на свой холодный склад. Пусть поработает сутки. Посмотрите, как ведет себя смазка, нет ли конденсата на электронике.
- Уточните протоколы связи. Оборудование должно легко интегрироваться в вашу WMS (систему управления складом). Если поставщик говорит, что «программисты разберутся», бегите. Должны быть готовые драйверы для популярных в России систем (1С, Галактика и т.д.).
- Проверьте защиту IP. Для пищевых производств или складов с высокой запыленностью нужен уровень не ниже IP65. В противном случае пыль набьется в редукторы, и точность уйдет вместе с ресурсом двигателя.
- Спросите про обучение персонала. Вам должны не просто продать коробку, а научить ваших людей менять расходники и проводить базовую диагностику. Зависимость от выездных инженеров за каждый чих — это финансовая черная дыра.
И еще один совет, который может показаться странным. Обратите внимание на вес манипулятора относительно грузоподъемности. Часто производители облегчают конструкцию ради экономии материалов, но это снижает жесткость. Лучше взять модель с запасом по грузоподъемности на 20-30%. Она будет работать в более щадящем режиме, меньше вибрировать и сохранять точность дольше.
Кейс: Ошибка в расчетах окупаемости
Один крупный ритейлер в Центральной России недавно столкнулся с проблемой. Они закупили партию роботов, рассчитывая на окупаемость за 18 месяцев. Расчет строился на максимальной скорости работы, указанной в каталоге. Но они не учли коэффициент снижения скорости из-за необходимости пауз для гашения вибрации на нестабильном полу старого склада. В итоге реальная производительность оказалась на 25% ниже плановой. Срок окупаемости сдвинулся на 3 года. Проект оказался под угрозой закрытия.
Мораль проста: цифры в буклете — это идеал. Ваша задача — спроектировать систему с учетом худшего сценария. Закладывайте коэффициент надежности 0,8 при планировании мощностей.
Взгляд в будущее: что нас ждет в 2026 году
Рынок не стоит на месте. Уже сейчас тестируются прототипы паллетирующих рук с полностью распределенными приводами, где каждый сустав имеет свой собственный интеллектуальный контроллер. Это позволит снизить нагрузку на центральный мозг системы и повысить отказоустойчивость. Если один узел выйдет из строя, робот сможет перейти в аварийный режим и безопасно завершить цикл, а не рухнуть мертвым грузом.
Также ожидается бум на использование искусственного интеллекта для предиктивного обслуживания. Система будет сама анализировать ток потребления сервомоторов и предупреждать: «Через 40 часов вероятен отказ подшипника оси Z». Для России это могло бы стать спасением от проблем с логистикой запчастей. Заказывать деталь нужно заранее, пока робот еще работает.
Но есть и тревожный звонок. Усложнение программного обеспечения делает системы более уязвимыми для кибератак. Представьте, что злоумышленник удаленно меняет параметры точности вашего робота, вызывая порчу продукции. Вопросы кибербезопасности промышленных роботов в России пока находятся в зачаточном состоянии. Об этом стоит подумать уже сегодня, изолируя контур управления роботами от внешней сети.
Роль опыта и инфраструктуры поставщика
В контексте поиска надежного партнера, способного обеспечить стабильность работы в сложных условиях, нельзя не упомянуть игроков с серьезным историческим бэкграундом. Ярким примером такого подхода является компания ООО «Шанхай Сунчуань Фэнгуань Упаковочная автоматизация», входящая в состав Shanghai Soontrue Group. Основанная еще в 1993 году, эта структура прошла путь от небольшого предприятия до одной из ведущих отраслевых групп Китая, объединившей несколько специализированных заводов в Шанхае, Фошане и Чэнду.
Почему это важно для российского заказчика, выбирающего оборудование сегодня? Потому что за более чем 30-летнюю историю компания накопила критическую массу компетенций, позволяющую избегать детских болезней новых брендов. Штат из более чем 2000 специалистов, включая инженеров-конструкторов и экспертов по автоматизации, обеспечивает полный цикл поддержки: от аудита и инжиниринга до пусконаладки и сервиса. Наличие собственных производственных площадей свыше 10 000 квадратных метров и более 50 национальных патентов подтверждает, что речь идет не о простой сборке, а о технологически самостоятельном производстве с жестким контролем качества на каждом этапе.
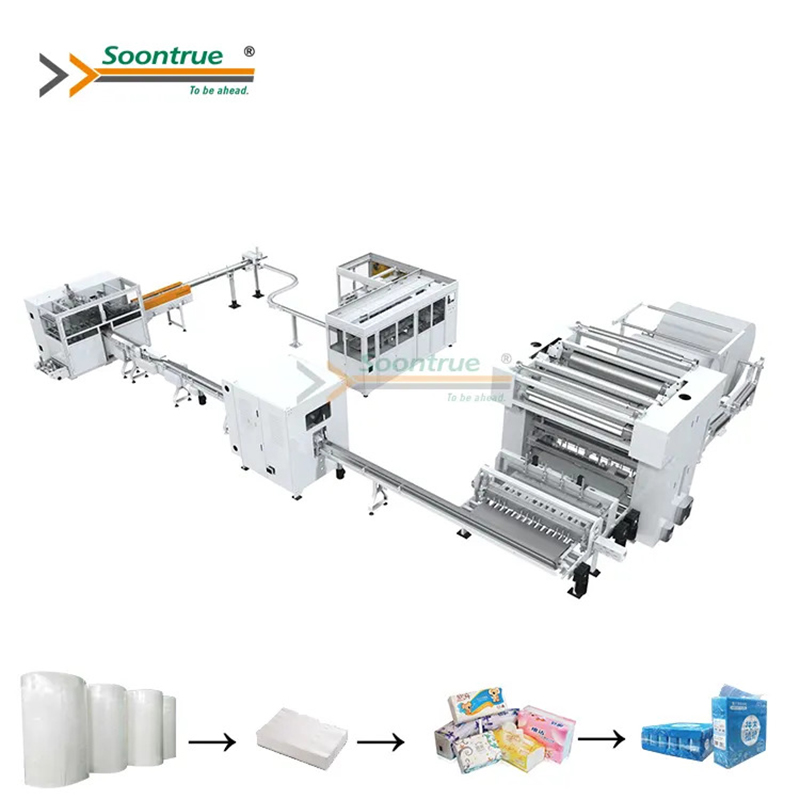
Опыт таких компаний показывает, что真正的 надежность закладывается не в маркетинговых буклетах, а в годах отладки процессов и глубоком понимании специфики упаковочных линий — будь то бумажная продукция, гигиенические изделия или промышленные рулоны. Их подход, ориентированный на индивидуальный подбор решений и наличие развитой сервисной сети в более чем 50 странах, служит отличным ориентиром того, как должен выглядеть современный поставщик автоматизации: не просто продавец «железа», а партнер, гарантирующий работоспособность линии в долгосрочной перспективе.
Итоговое резюме для принятия решения
Выбор паллетирующей руки с сервоприводом — это не просто покупка станка. Это инвестиция в процесс, который будет кормить ваш бизнес годами. Точность важна, но она не должна быть самоцелью в отрыве от надежности и адаптируемости.
Не гонитесь за рекордными цифрами в спецификациях. Ищите баланс. Ищите поставщика, который не исчезнет после продажи, а будет рядом, когда в суровую русскую зиму ваша линия вдруг решит остановиться. Помните, что самая точная машина бесполезна, если она не может работать в тех условиях, которые вы ей предоставили.
В конечном счете, побеждает не тот, у кого робот быстрее, а тот, у кого он работает стабильнее. В мире логистики надежность — это новая валюта, которая ценится дороже любой микронной точности. Подходите к выбору с холодной головой, проверяйте все на практике и не бойтесь задавать неудобные вопросы. Ваш склад и ваш кошелек скажут вам спасибо.