-


-


-


-

WhatsApp
-
WeChat
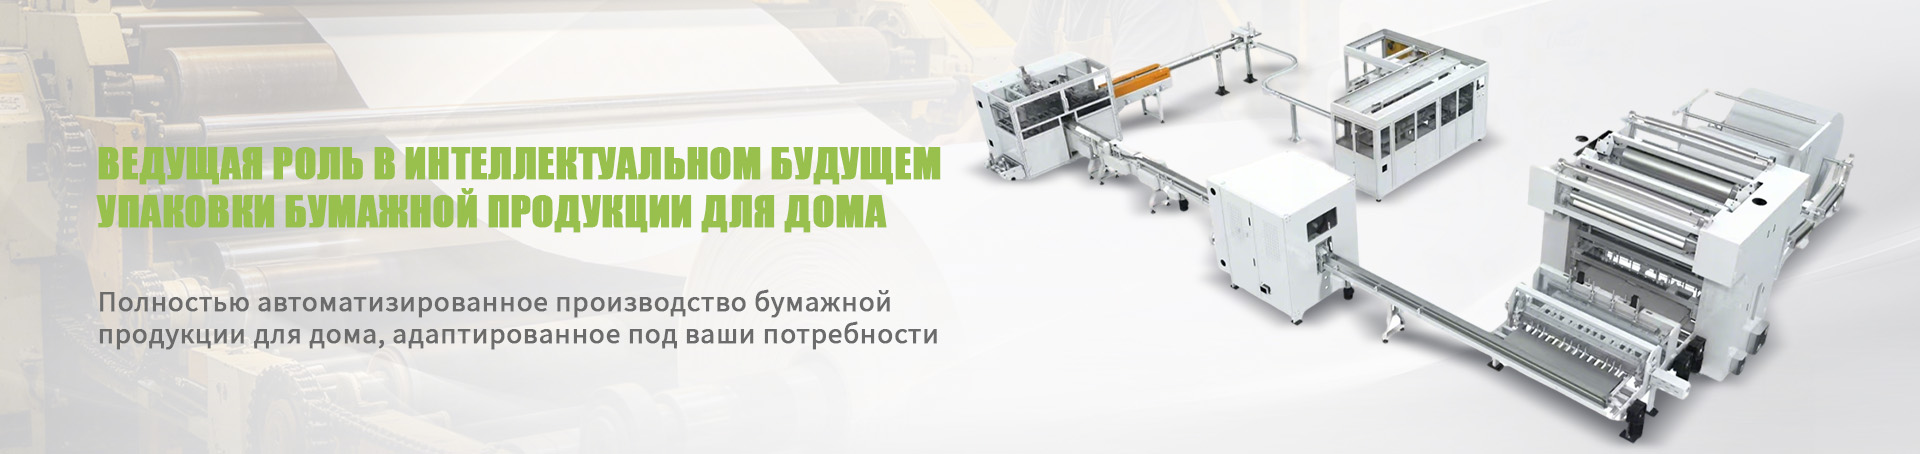
оптом Автоматическая установка для производства спанлейс-салфеток Поставщик
2026-08-25
- Ключевые параметры производственной линии для изготовления хлопчатобумажных салфеток для лица
- Технологические особенности и контроль качества спанлейс-продукции
- Интеграция упаковки и автоматизация процессов
- Критерии выбора поставщика и оценка рисков
- Экономическая эффективность и окупаемость инвестиций
- Часто задаваемые вопросы
Ключевые параметры производственной линии для изготовления хлопчатобумажных салфеток для лица
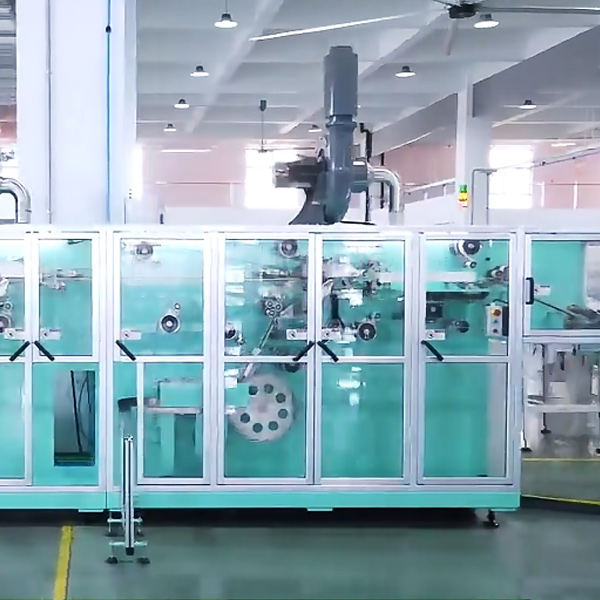
Выбор оборудования для производства нетканых материалов требует точного понимания технических характеристик, а не просто сравнения цен. Производственная линия для изготовления хлопчатобумажных салфеток для лица — это сложный комплекс, где каждый модуль влияет на конечное качество продукции и рентабельность бизнеса. В нашей практике мы часто сталкиваемся с ситуацией, когда покупатели фокусируются только на скорости экструдера, игнорируя систему намотки и контроля натяжения. Это ошибка приводит к разрыву полотна на высоких скоростях и браку до 15% готовой продукции.
Современные автоматические установки должны обеспечивать стабильную работу при производстве спанлейса (spunlace) плотностью от 30 до 80 г/м². Ключевым параметром является ширина рабочего поля: стандартные промышленные решения варьируются от 1600 мм до 3200 мм. Узкие линии подходят для нишевых продуктов, тогда как широкие позволяют достигать экономии за счет масштаба. Однако, чем шире полотно, тем сложнее обеспечить равномерность распределения волокон. Именно здесь проявляется важность качества фильер и системы аэродинамического формирования веб-полотна.
При закупке оптом оборудования критически важно учитывать энергоэффективность. Современные линии потребляют от 120 до 250 кВт·ч в зависимости от конфигурации сушильных барабанов и мощности насосов высокого давления. Неверный расчет мощностей на этапе проектирования цеха может привести к необходимости дорогостоящей модернизации электросетей предприятия. Мы рекомендуем запрашивать у поставщика подробную карту нагрузок для каждого узла линии.
Технологические особенности и контроль качества спанлейс-продукции
Процесс гидросплетения (spunlace) отличается от традиционного термоскрепления тем, что использует струи воды высокого давления для перепутывания волокон. Это делает производственную линию для изготовления хлопчатобумажных салфеток для лица более экологичной, но технически требовательной. Качество воды играет решающую роль. Жесткая вода вызывает быстрое образование накипи в форсунках, что приводит к неравномерному давлению и появлению дефектов на полотне в виде полос или непрошитых участков.
В нашей инженерной практике был зафиксирован случай, когда клиент сэкономил на системе водоподготовки. Через три месяца работы производительность линии упала на 40% из-за засорения микро-отверстий в манифольдах. Замена форсунок обошлась дороже, чем установка промышленной системы обратного осмоса изначально. Поэтому при оценке поставщика всегда уточняйте, входит ли в комплект система фильтрации и рециркуляции воды.
Еще один важный аспект — система сушки. Спанлейс содержит большое количество влаги после этапа гидросплетения. Эффективность сушильных цилиндров определяет итоговую влажность рулона, которая должна составлять не более 8-10%. Избыточная влажность ведет к развитию микроорганизмов при хранении, а пересушивание делает материал хрупким. Оптимальное решение — использование многоступенчатых сушильных барабанов с регулируемой температурой зон, что позволяет бережно обращаться с деликатными волокнами, такими как вискоза или хлопок.
Интеграция упаковки и автоматизация процессов
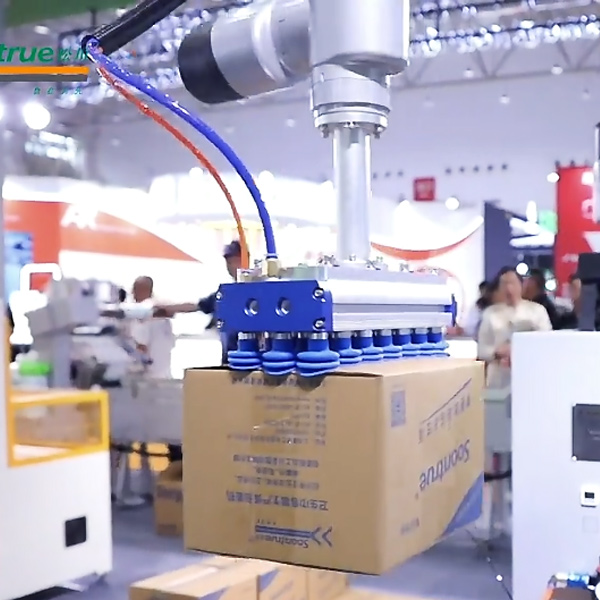
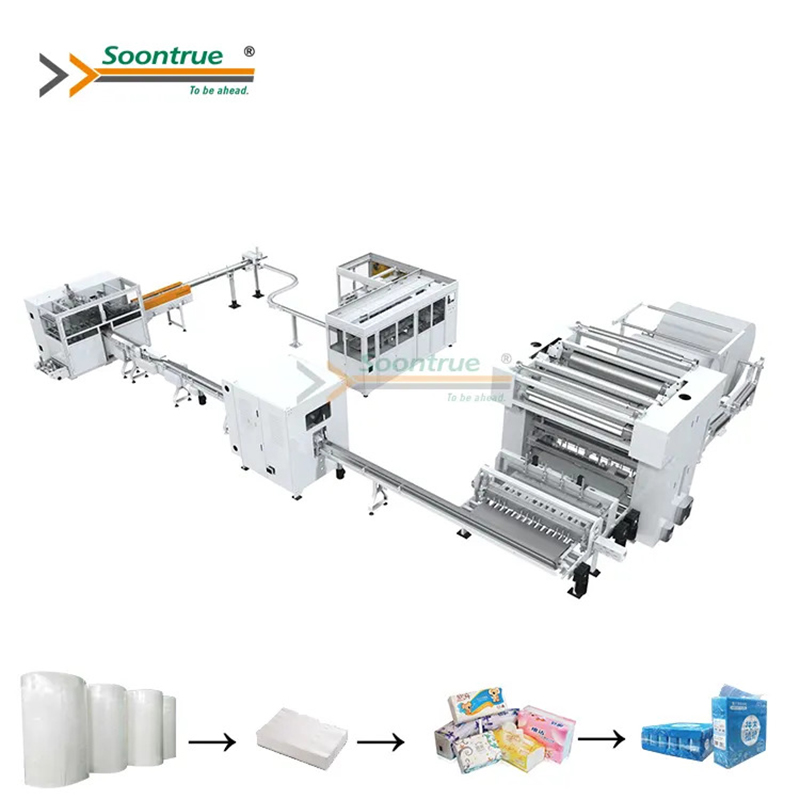
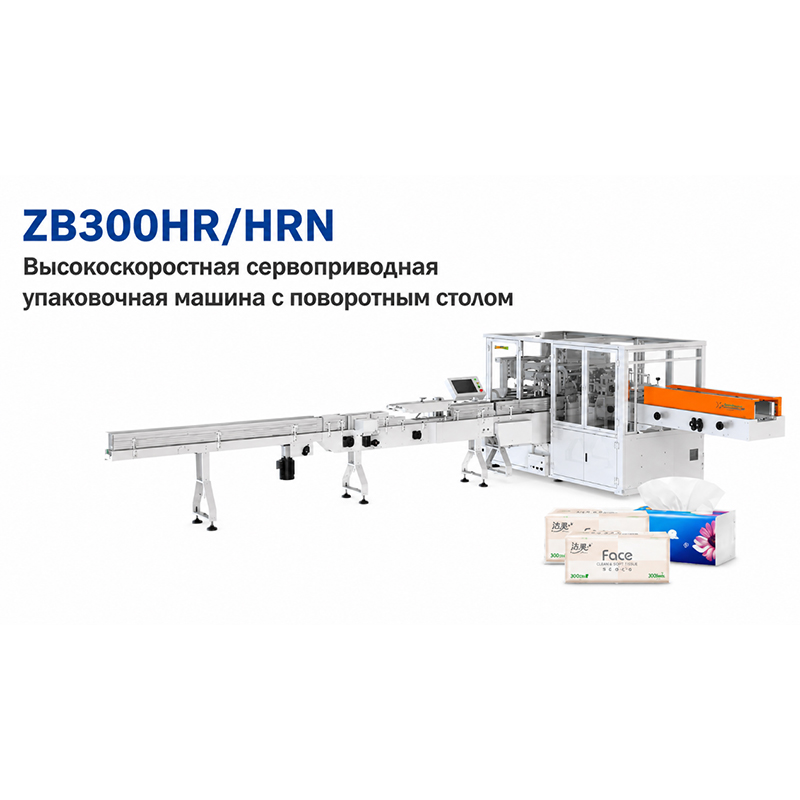
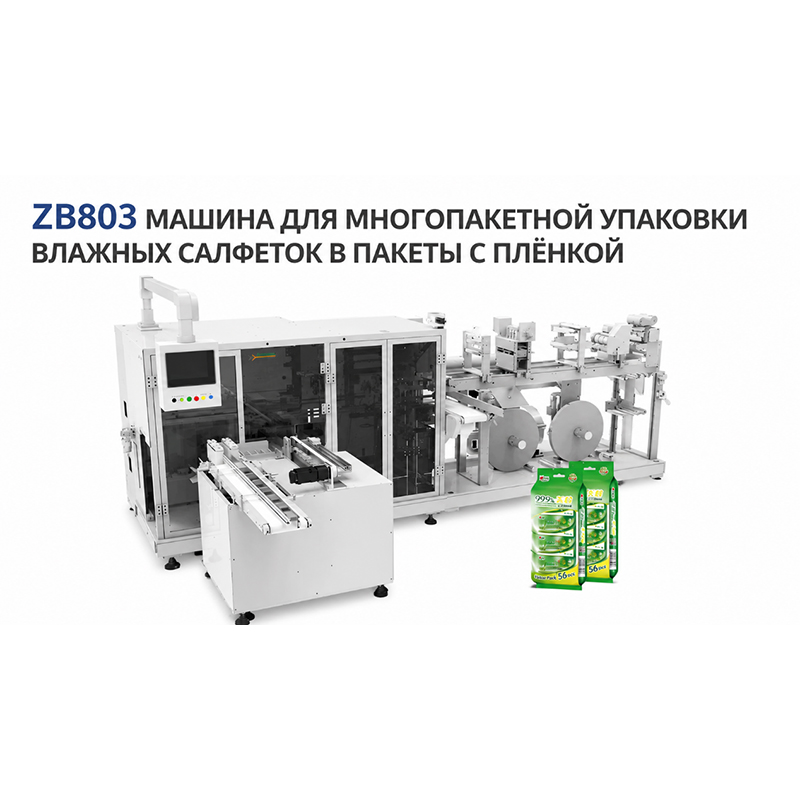
Производство салфеток не заканчивается на этапе намотки рулонов. Конечный продукт требует качественной вторичной упаковки, которая защищает гигиенические свойства материала. Здесь на помощь приходят специализированные решения от лидеров рынка, таких как ООО «Шанхай Сунчуань Фэнгуань Упаковочная автоматизация». Будучи частью Shanghai Soontrue Group, компания с 1993 года развивает технологии упаковочной автоматизации, которые идеально синхронизируются с производственными линиями.
Для хлопчатобумажных салфеток часто применяется упаковка в рукавную пленку с нижним вытягиванием, например, модель ZB800MD. Эта машина обеспечивает высокую точность позиционирования и герметичность шва, что критично для сохранения влажности салфеток с пропиткой. Интегра suchого упаковщика в единую линию с экструдером и намотчиком позволяет сократить ручной труд и минимизировать риск загрязнения продукции персоналом. Опыт компании, включающий более 50 национальных патентов, гарантирует, что оборудование будет адаптировано под специфические требования вашего продукта, будь то мягкие пачки или индивидуальные стик-паки.
Автоматизация также касается логистики внутри цеха. Современные линии оснащаются системами автоматической смены рулонов без остановки процесса (fly splicer). Это увеличивает коэффициент использования оборудования (OEE) до 90-95%. Без этой функции каждая смена рулона требует остановки линии, снижения скорости и последующего выхода на рабочий режим, что генерирует значительные потери сырья.
Критерии выбора поставщика и оценка рисков
Рынок Китая предлагает сотни производителей, но не все они обладают реальной экспертизой в создании сложных линий спанлейс. При выборе партнера необходимо проверять наличие сертификатов соответствия международным стандартам. Для поставок в Россию и страны СНГ обязательным является наличие сертификата EAC (Евразийское соответствие), подтверждающего безопасность оборудования. Также стоит обратить внимание на соответствие стандартам ISO 9001, что говорит о налаженных процессах контроля качества на заводе-изготовителе.
Мы рекомендуем обращать внимание на послепродажное обслуживание. Оборудование такого класса требует регулярного технического обслуживания. Наличие склада запасных частей и возможность удаленной диагностики через PLC-контроллеры существенно снижают время простоя. Компания ООО «Шанхай Сунчуань Фэнгуань Упаковочная автоматизация», имея штат из более чем 2000 специалистов и заводские площади свыше 10 000 м², демонстрирует способность обеспечивать полный цикл поддержки: от монтажа до поставки редких компонентов в течение 48 часов.
Остерегайтесь поставщиков, которые не могут предоставить референс-лист с действующими проектами. Запросите видео работы линии в реальном времени, а не рекламные ролики. Обратите внимание на стабильность скорости полотна и отсутствие обрывов. Если поставщик отказывается организовать онлайн-трансляцию с действующего объекта клиента, это серьезный сигнал о возможных проблемах с надежностью оборудования.
| Параметр | Бюджетное решение | Премиальное решение (Soontrue/Top Tier) |
|---|---|---|
| Стабильность скорости | ± 5% колебаний | ± 1% колебаний (сервоприводы) |
| Энергопотребление | Высокое, без рекуперации | Оптимизированное, до 20% экономии |
| Система управления | Базовый PLC, локальный интерфейс | Продвинутый HMI, удаленный доступ, IoT |
| Срок поставки запчастей | 2-4 недели | 3-7 дней (глобальная логистика) |
| Гарантийная поддержка | Только переписка по email | Выезд инженера + удаленная диагностика |
Экономическая эффективность и окупаемость инвестиций
Расчет окупаемости производственной линии для изготовления хлопчатобумажных салфеток для лица зависит от объема выпуска и маржинальности продукции. Средний срок возврата инвестиций для автоматических линий составляет 18-24 месяца при загрузке мощностью не менее 70%. Важно учитывать не только стоимость сырья (вискоза, полиэстер), но и расходные материалы: фильтры, форсунки, упаковочную пленку.
Снижение процента брака с 10% до 2% за счет качественного оборудования дает прямую экономию сырья, которая может покрывать расходы на сервисное обслуживание в течение года. Кроме того, автоматическая упаковка, интегрированная в линию, снижает затраты на ручной труд на 30-40%, что особенно актуально в условиях дефицита квалифицированного персонала на производственных предприятиях.
Не забывайте о возможности масштабирования. Хорошая производственная линия должна иметь модульную структуру, позволяющую в будущем добавить узлы нанесения лосьона, тиснения или изменения формата намотки без полной замены оборудования. Гибкость производства позволяет быстро реагировать на изменения рыночного спроса и запускать новые SKU без длительных простоев.
Часто задаваемые вопросы
Какова минимальная партия заказа (MOQ) для производственной линии?
Обычно производственные линии изготавливаются под заказ, поэтому MOQ составляет 1 комплект. Однако, если речь идет о стандартизированных модулях упаковки или вспомогательном оборудовании, поставщики могут предлагать скидки при заказе от 3-5 единиц. Для крупных линий спанлейс всегда требуется индивидуальное проектирование под размеры цеха заказчика, поэтому вопрос партии здесь неприменим — каждый проект уникален.
Какой срок службы оборудования при интенсивной эксплуатации?
При соблюдении регламента технического обслуживания и использовании качественных расходных материалов, срок службы основной части линии (экструдеры, барабаны) составляет 10-15 лет. Электронные компоненты и приводы обычно требуют обновления или капитального ремонта через 7-10 лет. Регулярная замена изнашиваемых деталей (подшипники, ремни, форсунки) критически важна для поддержания заявленной производительности.
Требуется ли специальная подготовка помещения для установки линии?
Да, помещение должно иметь усиленный фундамент, так как вес линии может превышать 50-100 тонн. Необходима подводка промышленных коммуникаций: электроснабжение 380В, водоснабжение с системой очистки, канализация для отвода технологических вод и система вентиляции для удаления влаги и тепла от сушильных узлов. Высота потолков должна быть не менее 4-5 метров для монтажа воздуховодов и подъемных механизмов.
Можно ли производить другие виды нетканых материалов на этой же линии?
Линии спанлейс достаточно гибкие. На одном и том же оборудовании можно производить материалы из 100% вискозы, смеси вискозы и полиэстера, а также чистого хлопка, меняя рецептуру сырья и настройки параметров гидросплетения. Однако переход на принципиально другие технологии, например, спанбонд или meltblown, требует совершенно другого типа экструзии и невозможен на линии, предназначенной исключительно для гидросплетения.
Инвестиции в качественное оборудование — это фундамент стабильного бизнеса в сфере гигиены и ухода. Правильный выбор поставщика, такого как профессиональный производитель упаковочного оборудования Soontrue, обеспечивает не только надежность производства, но и долгосрочную поддержку вашего предприятия на всех этапах развития.
Свяжитесь с нами сегодня для получения детального технического аудита и коммерческого предложения.