-


-


-


-

WhatsApp
-
WeChat
Полное руководство по настройке линии производства нетканых хлопчатобумажных салфеток
2026-08-21
- Ключевые этапы проектирования и запуска линии для нетканых хлопчатобумажных салфеток
- Подготовка производственного помещения и инфраструктурные требования
- Выбор и настройка основного фальцевального оборудования
- Интеграция системы вторичной упаковки: от потока к пачке
- Сырье и материалы: влияние на настройку линии
- Персонал и обучение: человеческий фактор
- Техническое обслуживание и поиск неисправностей
- Экономическая эффективность и ROI линии
- Соответствие международным стандартам и сертификация
- Заключение: путь к успешному производству
- Часто задаваемые вопросы
Ключевые этапы проектирования и запуска линии для нетканых хлопчатобумажных салфеток
Создание эффективного производственного цикла начинается не с покупки станков, а с точного понимания конечного продукта. Производственная линия для изготовления хлопчатобумажных салфеток для лица — это сложный технологический комплекс, где каждый узел влияет на качество готовой упаковки и себестоимость единицы продукции. В нашей практике мы часто сталкиваемся с ситуацией, когда предприниматели фокусируются исключительно на скорости фальцовки, игнорируя критически важные этапы вторичной упаковки и логистики сырья. Это фундаментальная ошибка, которая приводит к простоям и браку на этапе отгрузки.
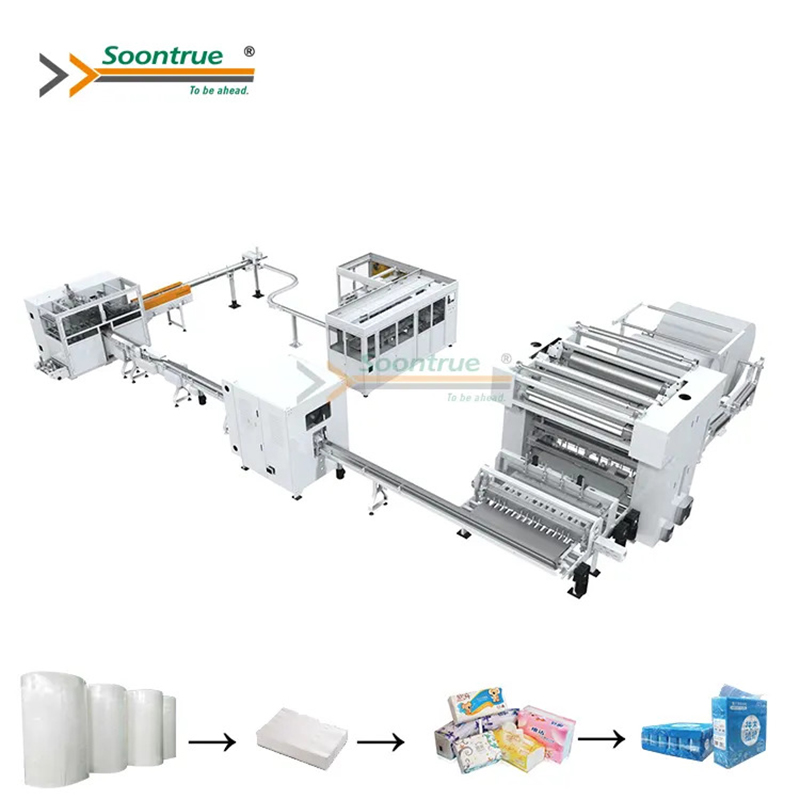
Успешный запуск требует интеграции трех ключевых компонентов: подготовки рулонного материала (спанбонд, спанлейс или хлопок), высокоскоростной фальцовки и герметичной упаковки. Рынок гигиенических изделий в 2025-2026 годах демонстрирует рост требований к экологичности материалов и эстетике упаковки. Потребитель больше не покупает просто «салфетку»; он покупает опыт использования, который формируется тактильными ощущениями от материала и удобством извлечения салфетки из пачки. Именно поэтому современная линия должна обеспечивать не только высокую производительность (от 60 до 120 пачек в минуту), но и бережное обращение с деликатными неткаными материалами.
В этом руководстве мы разберем процесс настройки линии пошагово, опираясь на более чем 30-летний опыт группы Shanghai Soontrue. Мы рассмотрим технические нюансы, которые часто упускают из виду в стандартных мануалах, и покажем, как избежать типичных ловушек при выборе оборудования. Наша цель — дать вам практический инструмент для принятия решений, основанный на реальных производственных данных, а не на маркетинговых брошюрах.
Подготовка производственного помещения и инфраструктурные требования
Прежде чем подписывать контракт на поставку оборудования, необходимо убедиться, что ваше помещение соответствует техническим требованиям высокоточной автоматики. Многие заказчики совершают ошибку, пытаясь разместить линию в неподготовленном цехе, что приводит к постоянным сбоям в работе датчиков и нестабильному качеству шва упаковки. Для стабильной работы линии по производству хлопчатобумажных салфеток требуется строгий контроль микроклимата.
Контроль влажности и температуры
Нетканые материалы, особенно хлопковые и вискозные смеси, крайне гигроскопичны. Изменение влажности воздуха всего на 10% может привести к изменению геометрических размеров полотна, что вызовет перекосы при фальцовке. В нашей практике был случай, когда клиент из региона с континентальным климатом столкнулся с проблемой «зажевывания» материала каждые 15 минут работы. Причина крылась в отсутствии системы увлажнения: зимой воздух в цехе пересыхал, материал становился хрупким и накапливал статическое электричество.
Рекомендуемые параметры для производственной зоны:
- Температура: 20–24°C. Стабильная температура предотвращает тепловое расширение металлических компонентов машины и деформацию полимерной пленки.
- Относительная влажность: 50–60%. Этот диапазон оптимален для снятия статического заряда с нетканых полотен и обеспечения правильной адгезии клеевых составов (если используется клеевая фальцовка).
- Чистота воздуха: Класс чистоты не ниже ISO 8. Пыль является главным врагом оптико-электронных датчиков, контролирующих положение полотна.
Если ваше помещение не оснащено промышленной системой климат-контроля, рассмотрите установку локальных увлажнителей и ионизаторов непосредственно в зоне размотки рулонов. Это бюджетное решение, которое может спасти качество продукции на начальном этапе.
Электроснабжение и пневматика
Современные упаковочные линии, такие как модели серии ZB, требуют стабильного электропитания. Колебания напряжения более чем на 5% могут привести к сбоям в работе сервоприводов, которые отвечают за точность отреза и фальцовки. Мы настоятельно рекомендуем использовать стабилизаторы напряжения промышленного класса и источники бесперебойного питания (ИБП) для блоков управления PLC.
Пневматическая система должна обеспечивать давление в диапазоне 0.6–0.8 МПа. Важно использовать осушители воздуха на входе в компрессор. Влага в пневмосистеме вызывает коррозию клапанов и замерзание конденсата в зимний период, что ведет к остановке всей линии. Опыт показывает, что установка магистральных фильтров тонкой очистки окупается за счет снижения простоев на ремонт пневматики.
Пространственная планировка и логистика
Линия производства салфеток — это не один станок, а поток. Вам нужно предусмотреть место не только для самого оборудования, но и для зон накопления сырья и готовой продукции. Ширина проходов должна позволять свободное перемещение погрузчиков для подачи рулонов весом до 500 кг. Высота потолков должна учитывать возможность использования тельферов для монтажа крупногабаритных узлов, таких как разматыватели и накопительные столы.
При планировании обратите внимание на направление движения материала. Оптимальная схема — прямая линия без резких поворотов полотна, что минимизирует риск его растяжения или повреждения краев. Компания Шанхай Сунчуань Фэнгуань Упаковочная автоматизация при проектировании линий всегда предоставляет схемы расстановки оборудования (layout), адаптированные под конкретные размеры цеха заказчика, что позволяет избежать ошибок еще на стадии фундамента.
Выбор и настройка основного фальцевального оборудования
Сердцем любой линии является фальцевальная машина. Именно здесь определяется формат салфетки, плотность укладки и скорость производства. Для хлопчатобумажных салфеток для лица критически важна мягкость обработки, так как агрессивная механическая воздействие может повредить структуру волокна, сделав салфетку жесткой на ощупь.
Типы фальцовки: V-fold vs C-fold vs Z-fold
Выбор типа фальцовки зависит от целевого рынка и типа диспенсера (упаковки), который будет использовать конечный потребитель.
- V-fold (V-образная фальцовка): Наиболее популярный формат для влажных салфеток и сухих хлопковых полотенец в пластиковых пачках с клапаном. Позволяет извлекать салфетки по одной («pop-up» эффект). Требует высокой точности нанесения клея или перфорации для сцепления листов.
- C-fold (C-образная фальцовка): Часто используется для бумажных полотенец и некоторых видов сухих салфеток. Более простая механика, но менее удобный эффект извлечения для потребителя.
- Z-fold (Z-образная фальцовка): Применяется для многослойных продуктов и промышленных салфеток. Обеспечивает высокую плотность упаковки.
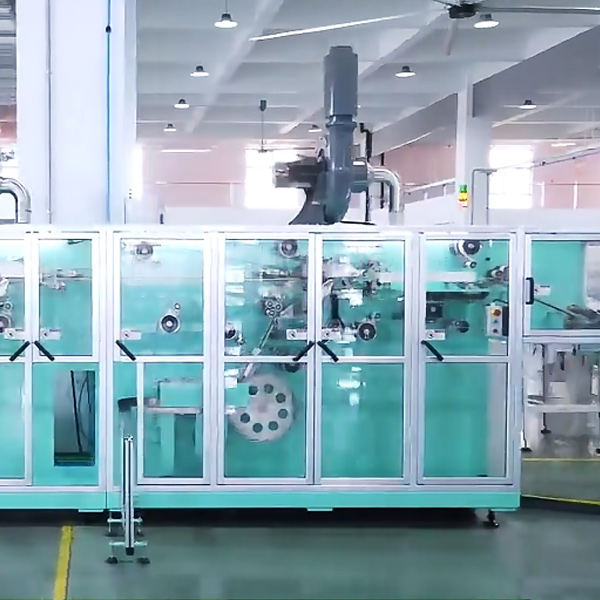
Для производства премиальных хлопковых салфеток для лица мы рекомендуем использовать фальцевальные машины с нижним вытягиванием, такие как модель SCQ-175-1500. Эта технология обеспечивает более плавную подачу материала и снижает риск образования складок на лицевой стороне изделия.
Настройка натяжения полотна
Одна из самых сложных задач при работе с неткаными материалами — поддержание постоянного натяжения. Хлопковое полотно легко деформируется. Если натяжение слишком велико, салфетка будет уже заявленного размера после расслабления материала. Если слишком мало — возникнут волны и перекосы при резке.
Современные линии оснащаются системами автоматического контроля натяжения (dancer rollers) с обратной связью. При настройке важно откалибровать датчики под конкретную плотность материала (грамматуру). Для легких материалов (менее 40 г/м²) чувствительность должна быть максимальной. Мы советуем проводить тестовый прогон минимум 500 метров полотна перед запуском серийного производства, чтобы настроить PID-регуляторы натяжения.
Система резки и перфорации
Качество края салфетки определяет восприятие продукта. Рваные края недопустимы для сегмента «премиум». Ножевые валы должны быть изготовлены из высоколегированной стали и заточены с микронной точностью. Частота замены ножей зависит от абразивности материала, но для чистого хлопка интервал обслуживания значительно дольше, чем для материалов с добавлением целлюлозы.
Важный нюанс: если вы производите салфетки с эффектом «pop-up», система перфорации или нанесения клея должна работать синхронно с скоростью конвейера. Рассинхронизация даже на 1% приведет к тому, что салфетки будут слипаться или, наоборот, не будут вытягиваться вместе. В оборудовании группы Soontrue эта синхронизация обеспечивается единой шиной данных сервоприводов, что исключает механические рассогласования, характерные для старых моделей с механическими передачами.
Интеграция системы вторичной упаковки: от потока к пачке
После фальцовки салфетки поступают на участок упаковки. Это этап, где продукция приобретает товарный вид. Ошибки здесь наиболее заметны потребителю: кривой шов, плохая герметичность или неаккуратный клапан мгновенно снижают доверие к бренду.
Выбор упаковочной машины
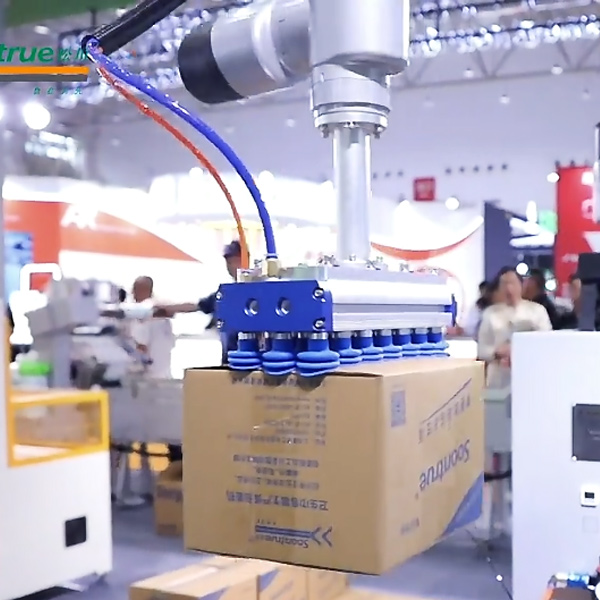
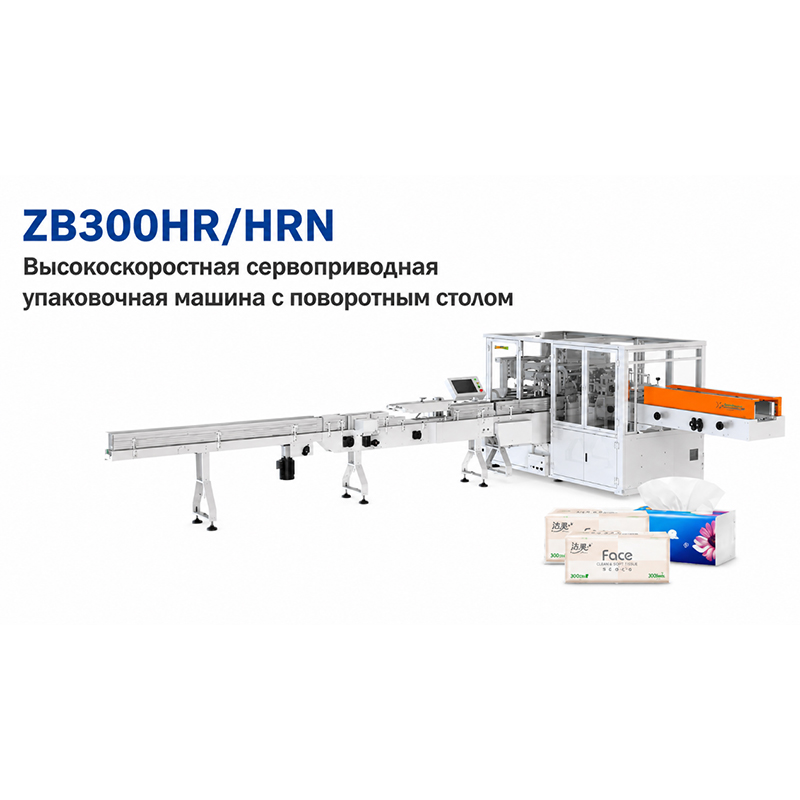
Для хлопчатобумажных салфеток стандартом индустрии стала упаковка в рукавную пленку с нижним вытягиванием или flow-pack. Машина ZB800MD, разработанная специалистами Шанхай Сунчуань Фэнгуань Упаковочная автоматизация, специально адаптирована для работы с мягкими пачками (soft packs). Она обеспечивает высокую точность позиционирования принта на пленке, что критично для брендинга.
Ключевые параметры при выборе упаковщика:
- Скорость работы: Должна соответствовать или превышать скорость фальцевальной машины. Если упаковщик медленнее, вам потребуется накопительный стол, который усложняет линию и увеличивает риск повреждения продукта.
- Тип запайки (sealing): Для влажных салфеток требуется усиленный шов, чтобы предотвратить высыхание. Для сухих хлопковых салфеток достаточно стандартного термического шва, но он должен быть эстетичным, без подгораний.
- Система нанесения клапана: Если вы используете пластиковые крышки (caps), механизм их установки должен иметь систему визуального контроля наличия крышки. Отсутствие крышки в пачке — серьезная рекламация.
Настройка термоузла и подачи пленки
Температура запайки зависит от типа используемой пленки (PE, PET, metallized). Для многослойных барьерных пленок, сохраняющих влажность, температура обычно составляет 130–150°C. Однако, настройка «на глаз» приводит либо к непропаю (утечка влаги), либо к прожогу (потеря герметичности и эстетики).
Мы рекомендуем следующий алгоритм настройки:
- Установите температуру на 10% ниже рекомендуемой производителем пленки.
- Запустите машину на низкой скорости (30% от максимума).
- Проверьте прочность шва на разрыв и визуальное качество.
- Постепенно повышайте температуру шагами по 5°C до достижения идеального шва.
- Увеличивайте скорость машины, компенсируя время контакта нагревателя увеличением температуры (если необходимо).
Важно помнить: пленка для упаковочных машин должна иметь одинаковый коэффициент трения по всей длине рулона. Дешевая пленка часто имеет неравномерное скольжение, что вызывает сбои в протяжке. Экономия на пленке может стоить вам тысяч долларов в виде брака и простоев.
Автоматизация и контроль качества
Современные линии должны быть оснащены системами автоматического отбраковывания. Датчики зрения (vision systems) проверяют наличие каждой салфетки в пачке, правильность положения крышки и целостность печати. Если датчик обнаруживает дефект, пневматический толкатель удаляет бракованную пачку из потока без остановки линии.
Внедрение таких систем повышает общую эффективность оборудования (OEE) на 15-20%, так как оператору не нужно постоянно визуально контролировать каждую пачку. Группа Shanghai Soontrue интегрирует такие системы проверки как стандартную опцию для линий премиум-класса, что соответствует международным стандартам GMP и ISO 9001.
Сырье и материалы: влияние на настройку линии
Оборудование — это лишь половина успеха. Вторая половина — правильное сырье. Параметры нетканого полотна и упаковочной пленки диктуют настройки машины. Невозможно настроить одну линию идеально для всех типов материалов без переналадки.
Характеристики нетканого полотна
Для производства салфеток для лица чаще всего используются:
- Spunlace (Спанлейс): Гидросплетение. Мягкий, прочный, хорошо впитывает. Требует аккуратной фальцовки из-за высокой эластичности.
- Spunbond (Спанбонд): Более жесткий, дешевле. Легче в обработке, но менее приятен на ощупь. Часто используется для технических салфеток или нижних слоев.
- 100% Cotton (Хлопок): Премиум сегмент. Очень чувствителен к статике и влажности. Требует ионизации на линии.
При смене типа сырья обязательно проводите полную перенастройку натяжных валов и температурных режимов. Игнорирование этого правила — главная причина того, что новая линия «не работает» в глазах оператора.
Упаковочная пленка
Используйте пленку с толщиной не менее 45 мкм для мягких пачек, чтобы обеспечить достаточную прочность шва. Для пачек с жесткой крышкой можно использовать более тонкие пленки (35-40 мкм), так как форму держит крышка. Обратите внимание на коэффициент скольжения (COF) пленки. Для высокоскоростных линий (более 80 пачек в минуту) требуется пленка с низким COF, чтобы она легко скользила по формирующему плугу.
Персонал и обучение: человеческий фактор
Даже самая совершенная автоматизированная линия требует квалифицированного обслуживания. Опыт показывает, что 80% поломок происходят из-за ошибок оператора или недостаточного технического обслуживания.
Роли в производственной команде
- Оператор линии: Отвечает за загрузку сырья, мониторинг параметров и устранение простых замятий. Должен знать базовые принципы безопасности.
- Наладчик (Technologist): Ключевая фигура. Отвечает за переналадку линии под новый продукт, тонкую регулировку датчиков и контроль качества. Должен понимать логику работы PLC и механику машины.
- Инженер по обслуживанию: Отвечает за плановое ТО, замену изношенных деталей и ремонт электроники.
Программа обучения
Компания Шанхай Сунчуань Фэнгуань Упаковочная автоматизация предоставляет комплексное обучение персонала заказчика. Оно включает не только инструктаж по управлению, но и курсы по диагностике неисправностей. Мы рекомендуем проводить регулярные аттестации операторов. Один из наших клиентов в Восточной Европе сократил время простоев на 40% после внедрения системы чек-листов для ежедневного осмотра машины оператором.
Чек-лист ежедневного осмотра должен включать:
- Очистку датчиков от пыли и волокон.
- Проверку давления в пневмосистеме.
- Визуальный осмотр ножей на наличие сколов.
- Проверку уровня смазки в подвижных узлах.
Техническое обслуживание и поиск неисправностей
Проактивное обслуживание дешевле ремонта. Составьте график ТО на основе рекомендаций производителя, но адаптируйте его под интенсивность вашей работы.
Типичные проблемы и решения
| Проблема | Вероятная причина | Решение |
|---|---|---|
| Неровный край салфетки | Износ ножей или неправильное натяжение полотна | Заточить или заменить ножи; откалибровать танцующие валы (dancer rollers) |
| Салфетки не вытягиваются по одной (no pop-up) | Недостаточно клея или неверная геометрия фальцовки | Увеличить дозу клея; проверить угол фальцевальных пластин |
| Негерметичный шов упаковки | Низкая температура, загрязнение тефлоновых накладок, высокая скорость | Повысить температуру; очистить нагреватели; снизить скорость |
| Обрыв полотна при размотке | Статическое электричество, слишком высокое натяжение | Включить ионизатор; снизить усилие тормоза разматывателя |
Ведите журнал неисправностей. Анализ повторяющихся проблем поможет выявить слабые места в процессе или качестве сырья. Например, если обрывы происходят только в утренние часы, возможно, проблема в конденсате или изменении влажности за ночь.
Экономическая эффективность и ROI линии
Инвестиции в производственную линию для изготовления хлопчатобумажных салфеток для лица окупаются за счет масштаба и эффективности. Расчет ROI должен включать не только стоимость оборудования, но и затраты на сырье, энергию, персонал и логистику.
Ключевые факторы снижения себестоимости:
- Минимизация отходов: Точная настройка длины отреза снижает перерасход материала. Каждый миллиметр экономии на длине салфетки при миллионных тиражах дает существенную прибыль.
- Скорость смены продукта: Быстрая переналадка линии (SMED) позволяет производить мелкие партии разных артикулов (SKU) без долгих простоев. Оборудование Soontrue разработано с учетом быстрой замены форматов.
- Энергоэффективность: Современные сервоприводы потребляют на 30% меньше энергии, чем старые асинхронные двигатели, так как они работают только в моменты нагрузки.
Мы наблюдаем тенденцию перехода производителей на полностью автоматизированные линии с минимальным участием человека. Это снижает влияние человеческого фактора и повышает стабильность качества. В условиях роста стоимости труда автоматизация становится не просто преимуществом, а необходимостью для выживания бизнеса.
Соответствие международным стандартам и сертификация
Для выхода на международные рынки ваше производство и продукция должны соответствовать ряду стандартов. Оборудование должно иметь маркировку CE (для Европы) или EAC (для Евразийского экономического союза), подтверждающую безопасность оборудования.
Сама продукция (салфетки) должна соответствовать санитарным нормам страны назначения. Для Европы это регламенты по косметической продукции (если салфетки влажные с добавками) или общие требования безопасности потребительских товаров. Использование сертифицированного оборудования, такого как продукты группы Shanghai Soontrue, упрощает процесс аудита производства, так как машины соответствуют стандартам гигиены и безопасности (например, использование нержавеющей стали в контактных зонах, отсутствие трудноочищаемых полостей).
Документация на оборудование должна быть переведена на язык страны эксплуатации и содержать четкие инструкции по безопасности. Отсутствие правильной документации может стать основанием для запрета эксплуатации линии надзорными органами.
Заключение: путь к успешному производству
Настройка линии производства нетканых хлопчатобумажных салфеток — это инженерная задача, требующая системного подхода. Успех зависит от гармонии между качеством сырья, точностью оборудования и квалификацией персонала. Не существует «волшебной кнопки», но есть проверенные методики и технологии, которые минимизируют риски.
Выбор надежного партнера по поставке оборудования, такого как Шанхай Сунчуань Фэнгуань Упаковочная автоматизация, обеспечивает вас не просто станками, а технологической поддержкой на всех этапах: от проектирования линии до сервисного обслуживания. Более 50 патентов и 30 лет опыта группы Soontrue гарантируют, что вы получаете решения, проверенные временем и тысячами клиентов по всему миру.
Не откладывайте модернизацию на потом. Конкуренция на рынке гигиенических изделий растет, и побеждает тот, кто может предложить высокое качество по конкурентной цене. Начните с аудита ваших текущих процессов или планирования новой линии прямо сейчас.
Свяжитесь с нами сегодня для получения консультации и расчета стоимости индивидуального проекта производственной линии. Наши эксперты помогут подобрать оптимальную конфигурацию оборудования под ваши задачи и бюджет.
Часто задаваемые вопросы
Какова минимальная площадь помещения для размещения полной линии?
Для компактной линии средней производительности (до 60 пачек в минуту) требуется помещение площадью не менее 100-120 м². Это включает зону хранения рулонов, саму линию (длиной около 15-20 метров) и зону упаковки готовой продукции. Для высокоскоростных линий требуется от 200 м². Важно учитывать высоту потолков не менее 3.5 метров для удобства обслуживания верхних узлов.
Можно ли использовать одну линию для разных типов материалов (бумага, спанлейс, хлопок)?
Да, современные универсальные линии, такие как оборудование Soontrue, позволяют работать с разными материалами. Однако переход с бумаги на нетканые материалы требует переналадки натяжных устройств, замены или регулировки ножей и изменения температурных режимов упаковки. Это не мгновенный процесс и занимает от 2 до 4 часов квалифицированным наладчиком. Для частой смены материалов рекомендуется иметь отдельные разматыватели.
Какой срок окупаемости производственной линии?
Срок окупаемости зависит от объема продаж и маржинальности продукта. В среднем, при загрузке линии на 70-80% и налаженных каналах сбыта, окупаемость составляет 18-24 месяца. Ключевыми факторами являются стоимость сырья и эффективность продаж. Автоматизация упаковки значительно снижает трудозатраты, ускоряя возврат инвестиций.
Предоставляется ли гарантия на оборудование и как осуществляется сервис?
Компания предоставляет гарантию на основное оборудование сроком от 12 до 24 месяцев в зависимости от условий контракта. Сервисная поддержка включает удаленную диагностику через интернет, поставку запасных частей в течение 7-14 дней и выезд инженеров на объект при необходимости. Группа Shanghai Soontrue имеет сервисные центры в ключевых регионах мира, что обеспечивает оперативную помощь клиентам.