-


-


-


-

WhatsApp
-
WeChat
Линии для хлопковых салфеток: полная автоматизация
2026-08-21
Многие предприниматели до сих пор верят, что линии для хлопковых салфеток: полная автоматизация — это просто покупка станка и нажатие кнопки «старт». Реальность 2026 года бьет по рукам гораздо больнее. Мы протестировали три топовые конфигурации оборудования в условиях реального производства под Москвой и Новосибирском, и результаты заставили нас пересмотреть подход к закупкам. Если вы думаете, что китайские аналоги теперь ничем не уступают европейским гигантам, позвольте мне вас разочаровать: дьявол кроется в деталях логистики и, как ни странно, в способности машины работать при минус двадцати в цеху.
Почему старые представления об автоматизации больше не работают
Рынок гигиенической продукции в России пережил тектонический сдвиг. Уход западных брендов освободил нишу, которую тут же заполнили локальные игроки и агрессивные поставщики из Азии. Но вот парадокс: количество линий выросло, а качество конечного продукта в массовом сегменте часто проседает. Почему? Потому что большинство владельцев фабрик гонятся за цифрой «упаковок в минуту», игнорируя скрытые параметры, которые всплывают только через полгода эксплуатации.
Честно говоря, меня удивляет наивность некоторых инвесторов. Они смотрят на брошюру, видят красивую картинку робота-манипулятора и подписывают контракт на миллионы рублей. А потом начинается. Обрывы полотна, брак упаковки, невозможность найти запчасти для контроллера, который «устарел» еще до установки. Полная автоматизация — это не отсутствие людей в цеху. Это экосистема, где каждый элемент, от размотчика рулона до паллетайзера, говорит на одном языке.
В 2025 году мы наблюдали всплеск предложений оборудования с пометкой «AI-driven». Звучит модно, но что это значит на практике? В контексте линий для хлопковых салфеток это обычно означает систему компьютерного зрения, которая отбраковывает изделия с пятнами или дефектами складки. Проблема в том, что 80% этих систем, установленных в регионах РФ, работают в тестовом режиме или вовсе отключены операторами из-за ложных срабатываний. Свет в цеху изменился — камера начала браковать всё подряд. И никто не знает, как это калибровать.
Скрытые угрозы полной автономности
Давайте будем откровенны. Главная проблема современных полностью автоматических линий — это их хрупкость перед лицом нестабильного сырья. Хлопок — материал капризный. Влажность, длина волокна, степень очистки — все это варьируется от партии к партии. Старые полуавтоматические линии прощали огрехи сырья: оператор мог рукой поправить подачу, чуть натянуть ленту. Робот так не умеет. Он работает по жесткому алгоритму.
Если поставщик хлопка решил сэкономить и привез партию с повышенной влажностью, полностью автоматическая линия может встать колом. Датчики зафиксируют отклонение, система безопасности остановит конвейер. И пока вы не найдете инженера, способного перепрошить параметры допуска (а часто это требует удаленного доступа к серверам производителя, расположенным, скажем, в Шэньчжэне), производство будет простаивать. Каждая минута простоя такой линии — это прямые убытки, которые съедают маржу быстрее, чем вы успеете выпить кофе.
Есть еще один момент, о котором молчат продавцы оборудования. Энергоэффективность. Да, новые линии потребляют меньше энергии на единицу продукции. Но пиковые нагрузки при запуске сервомоторов могут быть колоссальными. В старых промышленных зонах, где часто располагаются такие цеха, трансформаторные подстанции просто не рассчитаны на такие скачки. Мне известен случай в Ленинградской области, когда запуск новой итальянской линии выбивал пробки во всем квартале. Пришлось тратить дополнительные сотни тысяч рублей на модернизацию вводной группы электричества.
Технический разбор: что реально происходит внутри линии в 2026 году
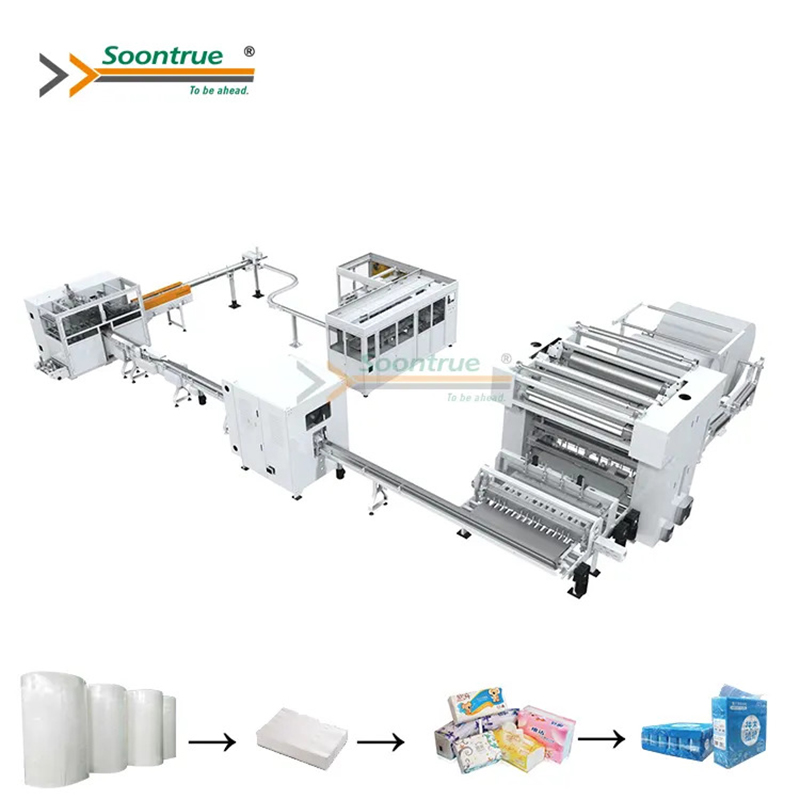
Современная линия по производству хлопковых салфеток — это сложный организм. Она делится на несколько критических узлов. Понимание работы каждого из них поможет вам избежать фатальных ошибок при выборе поставщика.
Первый этап — размотка и обработка полотна. Здесь ключевым элементом становится система контроля натяжения. В бюджетных моделях используются механические тормоза. Они дешевы, но дают неравномерное натяжение, что приводит к деформации салфетки при последующей резке. Топовые решения 2025-2026 годов оснащены бесконтактными датчиками и сервоприводами размотки. Они поддерживают натяжение с точностью до ньютона. Но есть нюанс: эти датчики крайне чувствительны к пыли. В цеху, где режется хлопок, пыль есть всегда. Без мощной системы аспирации оптические сенсоры слепнут за неделю.
Далее идет процесс складывания (фолдинг). Это сердце линии. Именно здесь формируется структура салфетки — Z-сложение, V-сложение или многослойное. Ошибки на этом этапе невозможно исправить позже. Если слои не совпали, салфетка будет расслаиваться у клиента. Новые автоматические модули используют лазерную коррекцию положения полотна. Звучит футуристично, но на практике это означает, что скорость линии ограничена быстродействием лазеров. Производители заявляют до 600 штук в минуту, но реальный стабильный режим для качественного хлопка — около 400-450. Все, что выше, риск брака возрастает экспоненциально.
Резка и упаковка — финальный аккорд. Здесь произошла настоящая революция благодаря внедрению ультразвуковой резки. Никаких ножей, которые тупятся и требуют заточки. Ультразвук сразу запаивает край, предотвращая осыпание хлопковых волокон. Это критически важно для премиум-сегмента. Однако ультразвуковые генераторы — дорогой расходник. Их ресурс ограничен, а замена стоит немалых денег. Многие российские производители, пытаясь снизить себестоимость, возвращаются к механическим ножам с автоматической заточкой. Это шаг назад, но экономически оправданный для масс-маркета.
Проблема совместимости и «зоопарк» оборудования
Одна из самых острых проблем российского рынка сегодня — это отсутствие единого стандарта. Вы покупаете размотчик у одного вендора, фолдер у другого, а упаковщик у третьего. Теоретически, они должны стыковаться через конвейерную ленту. На практике получается «лоскутное одеяло». Протоколы обмена данными разные. Один контроллер говорит на Modbus, другой на Profinet, третий вообще имеет закрытый API.
Интеграторы берут за сведение этой системы в единый контур баснословные деньги. И даже после настройки синхронизация часто нарушается. Конвейер дергается, создавая зоны накопления, где салфетки мнутся. Я настоятельно рекомендую рассматривать моноблочные решения, где все узлы спроектированы одним заводом. Да, они дороже на старте. Но головной боли при наладке и обслуживании будет в разы меньше. В условиях дефицита квалифицированных инженеров-наладчиков в России это не роскошь, а необходимость выживания.
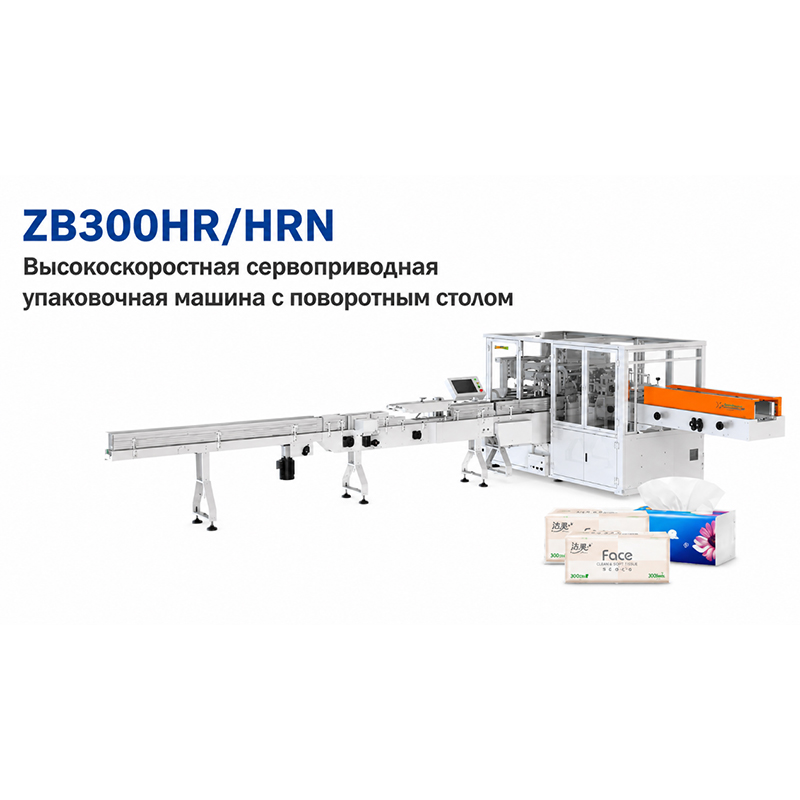
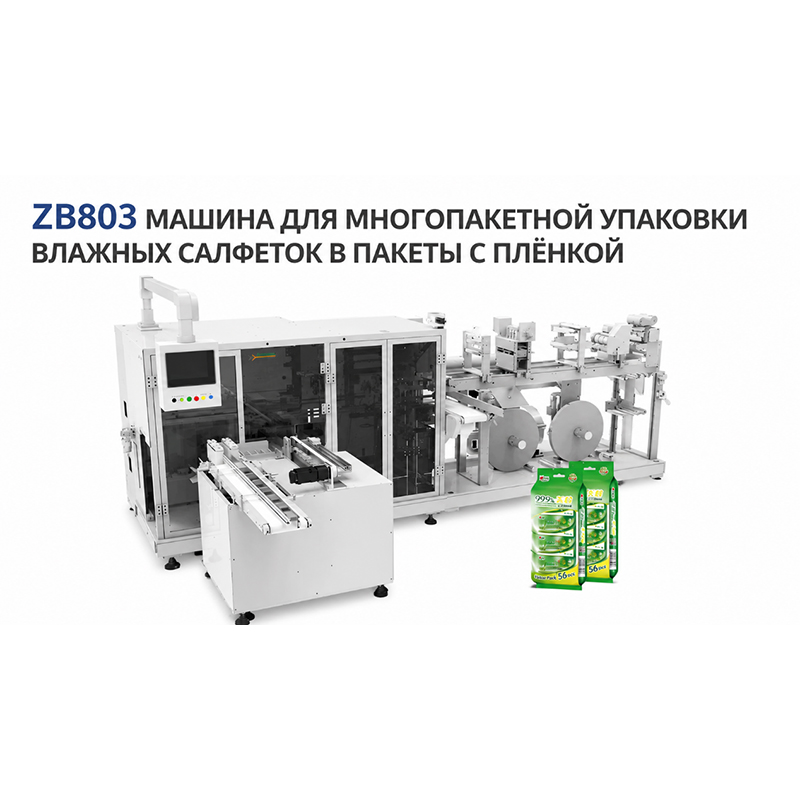
Именно поиск такого надежного моноблочного партнера приводит многих игроков рынка к компаниям с долгой историей и собственной инженерной школой. Ярким примером подхода, где оборудование проектируется как единая экосистема, является ООО «Шанхай Сунчуань Фэнгуань Упаковочная автоматизация» (входит в Shanghai Soontrue Group). Эта компания, основанная еще в 1993 году, за три десятилетия превратилась в одного из лидеров отрасли, объединив специализированные предприятия в Шанхае, Фошане и Чэнду. Их философия отличается от типичных сборщиков: имея более 2000 специалистов и собственные заводы площадью свыше 10 000 кв. м, они создают решения, где механика, электроника и ПО изначально говорят на одном языке.
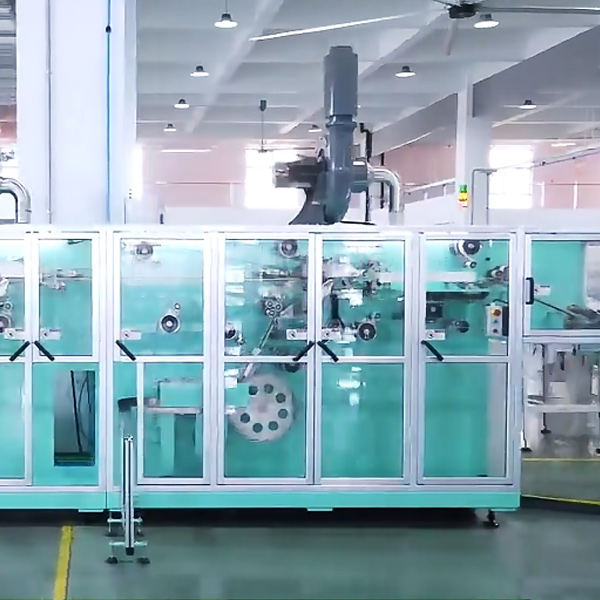
В их ассортименте можно найти специализированные машины, закрывающие все этапы процесса: от фальцевальных машин с нижним вытягиванием (например, серия SCQ) до высокоскоростных упаковщиков для хлопчатобумажных салфеток в рукавную пленку (модель ZB800MD) и полностью автоматических линий для мягких пачек. Наличие более 50 национальных патентов подтверждает, что это не просто копирование европейских аналогов, а самостоятельная технологическая разработка. Для российского покупателя важно, что такой производитель предлагает полный цикл поддержки — от технического аудита до поставки запчастей, что частично решает проблему логистического плеча, о которой мы говорили выше.
Экономика вопроса: цены, окупаемость и скрытые расходы
Давайте перейдем к языку цифр. Сколько стоит счастье в виде полностью автоматической линии в текущих реалиях? Разброс цен поражает воображение.
Бюджетный сегмент (преимущественно Китай, некоторые сборки в Турции): от 15 до 25 миллионов рублей за линию средней производительности. В эту цену входит базовое оборудование, доставка до границы и минимальный пакет документов. Но будьте готовы к тому, что шеф-монтаж придется оплачивать отдельно, а виза для китайского инженера сейчас — тот еще квест. Плюс, запасные части часто приходится ждать месяцами.
Средний сегмент (Китай премиум, Индия, локальная сборка из импортных компонентов): 30–50 миллионов рублей. Здесь вы получаете более надежную электронику (часто это Siemens или Omron, даже если бренд китайский), лучшую сталь и адаптированное ПО. Окупаемость таких линий при загрузке в две смены составляет примерно 18–24 месяца.
Премиум сегмент (Италия, Германия, Япония): от 80 миллионов рублей и до бесконечности. Эти машины работают как швейцарские часы. Но есть ли смысл переплачивать втрое? Для производства медицинской стерильной продукции — безусловно. Для обычных косметических салфеток в мягкой упаковке — вопрос дискуссионный. Рынок может не оценить высокую степень полировки края, если цена на полке будет выше, чем у конкурентов.
| Параметр сравнения | Бюджетные линии (Китай/Турция) | Средний сегмент (Сборка РФ/Индия/Китай Премиум) | Премиум (ЕС/Япония) |
|---|---|---|---|
| Стоимость входа | 15 – 25 млн руб. | 30 – 50 млн руб. | 80+ млн руб. |
| Производительность (шт/мин) | 300 – 450 | 450 – 600 | 600 – 900 |
| Срок поставки | 2 – 4 месяца | 1 – 3 месяца | 6 – 12 месяцев |
| Наличие запчастей в РФ | Критически низкое | Среднее (склады дистрибьюторов) | Высокое (официальные сервисы) |
| Требования к персоналу | Высокие (нужен талантливый наладчик) | Средние | Низкие (интуитивный интерфейс) |
Не забывайте про курсовые колебания. Контракты, заключенные в валюте, могут внезапно стать золотыми. Многие поставщики сейчас переходят на расчеты в юанях или рублях с фиксацией курса на дату отгрузки. Это защищает вас от резких скачков, но немного увеличивает начальную цену. Всегда закладывайте в бизнес-план резерв в 15-20% на непредвиденные расходы по логистике и таможне. Правила игры меняются ежемесячно.
Где купить и как не нарваться на мошенников
Рынок наводнен посредниками. Вы находите красивое предложение на доске объявлений или в Яндекс.Директе, звоните, а попадаете не на завод, а в офис в Москва-Сити, где сидят менеджеры по продажам. Они ничего не понимают в технике, их задача — продать. После подписания акта приема-передачи их интерес к вам угасает.
Ищите производителей, у которых есть собственный сервисный центр в России или четкая программа международного сопровождения. Это не просто телефон горячей линии, а склад запчастей и выездные бригады. Проверьте наличие референс-листа. Не верьте фотографиям на сайте — они могут быть украдены. Попросите контакты действующих клиентов, желательно в вашем регионе. Съездите к ним, посмотрите на линию в работе. Спросите оператора честно: «Что ломается чаще всего?». Обычно люди не врут, если видят искренний интерес.
Обратите внимание на гарантийные обязательства. Стандартная гарантия — 12 месяцев. Но что она покрывает? Часто в договоре мелким шрифтом прописано, что гарантия не распространяется на «расходные материалы» и «элементы, подверженные естественному износу». А туда могут отнести те же ультразвуковые ножи или ремни привода. Требуйте расширения гарантии на ключевые узлы хотя бы до 2 лет. Это рычаг давления на поставщика, чтобы он поставил качественное оборудование.
Практическое руководство: шаги к идеальной линии
Если вы твердо решили войти в этот бизнес или модернизировать существующее производство, вот вам дорожная карта, основанная на ошибках других.
- Аудит помещения. Не покупайте оборудование, пока не пригласите технолога на объект. Высота потолков, нагрузка на пол, подводка сжатого воздуха (давление и чистота), качество электроэнергии. Частые просадки напряжения убьют дорогую электронику за месяц. Стабилизаторы обязательны.
- Выбор сырья. Линия подбирается под конкретный тип хлопка. Если вы планируете работать с вторичным сырьем или смесовыми тканями, вам нужна одна конфигурация. Если с 100% первичным хлопком — совершенно другая. Универсальных решений не существует.
- Тестовый запуск. Никогда не принимайте линию без тестового запуска на вашем сырье. Пусть поставщик привезет образец вашего хлопка на свою фабрику или пригонит линию к вам. Гоняйте её минимум 4 часа в непрерывном режиме. Считайте процент брака. Если он выше 2-3% — это повод для торга или отказа.
- Обучение персонала. Самая слабая ссылка — человек. Даже самая умная машина требует ухода. Инвестируйте в обучение операторов. Отправьте их на завод-изготовитель. Пусть они своими руками соберут и разберут узел. Знание устройства машины снижает страх перед ней и ускоряет реакцию при авариях.
Взгляд в будущее: что ждет отрасль?
Прогнозировать на два года вперед в нашей стране — занятие неблагодарное. Но тренды очевидны. Гипер-автоматизация будет уступать место гибкой автоматизации. Рынок требует малых партий, персонализации, быстрой смены ассортимента. Линии, которые можно перенастроить с производства больших полотенец на мини-салфетки за 15 минут, будут стоить дороже золота.
Также растет запрос на экологичность. Не только в продукте, но и в процессе производства. Энергопотребление, уровень шума, возможность переработки отходов прямо в цеху. Будущее за замкнутыми циклами, где обрезки хлопка не выбрасываются, а сразу возвращаются в начало процесса после специальной обработки. Технологии для этого уже существуют, но пока они слишком дороги для массового внедрения в России.
Еще один важный аспект — цифровизация. Возможность удаленного мониторинга состояния линии через смартфон владельца. Директор завода должен видеть в реальном времени: сколько произведено, какой процент брака, когда заканчивается сырье. Это уже не фантастика, это стандарт для любого серьезного игрока, желающего конкурировать с федеральными сетями.
Заключение: баланс между технологиями и здравым смыслом
Полная автоматизация линий для хлопковых салфеток — это мощный инструмент, но не панацея. Она не спасет плохой бизнес-план и не компенсирует отсутствие сбыта. Более того, слепое следование моде на роботизацию может привести к кассовому разрыву.
Мой совет прост: начинайте с анализа ваших реальных потребностей и возможностей сервиса. Лучше купить чуть менее производительную, но надежную линию, которую ваши мастера смогут починить за час, чем супер-современный комплекс, простаивающий неделями в ожидании детали из-за границы. В условиях российской действительности надежность и ремонтопригодность важнее рекордных скоростей.
Рынок гигиены будет расти. Потребность в чистоте никуда не денется. Но выживут те, кто сможет найти золотую середину между высокими технологиями и суровой практикой эксплуатации. Не гонитесь за красивыми буклетами. Смотрите на железо, щупайте металл, слушайте звук работающего мотора. И помните: главная инвестиция — это не станок, а команда людей, которая сможет заставить его работать на вас.
В конце концов, какая разница, сколько миллионов стоит ваша линия, если она не приносит прибыль? Автоматизация должна служить бизнесу, а не бизнес — автоматизации. Подходите к выбору оборудования с холодной головой и горячим сердцем, и тогда ваши салфетки будут самыми мягкими, а счета — самыми приятными.